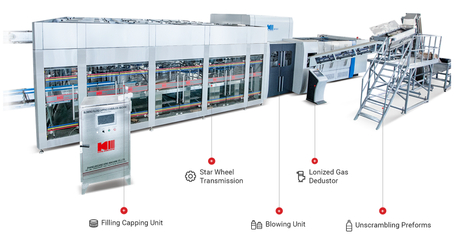
L'intérêt croissant pour les équipements intégrés de soufflage-remplissage-bouchage reflète un défi pratique de production : les usines de boissons PET doivent gérer la production, l'hygiène, l'espace, les services publics et la main d'œuvre sans ajouter de complexité inutile entre les étapes principales. Les machines Combiblock répondent en intégrant le soufflage, le remplissage et le bouchage des bouteilles dans une plate-forme connectée. La tendance n’est pas seulement motivée par la mode. Cela découle d’un changement dans la façon dont les producteurs évaluent une ligne – moins comme un ensemble de machines isolées que comme un itinéraire contrôlé depuis la préforme jusqu’à la bouteille finie. Néanmoins, l’intégration comporte des conditions et des compromis qui méritent un examen attentif.
Points clés à retenir
- L’intérêt du Combiblock est lié au besoin de parcours de bouteilles plus courts, de configurations compactes et de contrôle connecté des principales étapes d’embouteillage PET.
- L'intégration peut réduire les interfaces de manipulation, mais elle rend également la planification des processus et la coordination de la maintenance plus importantes.
- Le meilleur cas d'utilisation est défini par la boisson, la bouteille, le bouchon, l'objectif de production, la configuration du site et le modèle opérationnel, et non par une seule tendance du secteur.
- Un projet doit évaluer la chaîne de production complète, depuis les préformes jusqu'à l'emballage final, avant de sélectionner une configuration.
Pourquoi l’embouteillage PET intégré attire l’attention
Dans une configuration traditionnelle étendue, une bouteille vide nouvellement soufflée peut traverser des convoyeurs et des transferts avant d"être remplie et bouchée. Chaque transfert nécessite un alignement mécanique, des contrôles, un nettoyage et un dépannage. Une machine de soufflage-remplissage-bouchage réduit ce chemin en coordonnant les opérations de base dans une seule architecture physique et de contrôle. Ce changement est particulièrement pertinent lorsqu"une usine souhaite une ligne d"embouteillage compacte et un flux central plus simple.
King Machine Co., Ltd. répertorie une machine de soufflage-remplissage-bouchage pour les bouteilles PET et la production de boissons. Ce type d'agencement est une considération logique pour une nouvelle ligne PET ou une extension où les étapes de formation des bouteilles et de remplissage sont définies ensemble. Cela ne doit pas être traité comme une réponse instantanée avant que le processus du produit et les interfaces du site ne soient connus.

La tendance du marché a donc deux faces. Les producteurs voient une opportunité de réduire la complexité de la manipulation des bouteilles vides. Dans le même temps, les fabricants et les acheteurs doivent concevoir une séquence de machines plus étroitement couplée. Les projets réussis sont ceux qui reconnaissent dès le départ les deux côtés.
Les pressions de production derrière la tendance
Contraintes d’espace et de flux
Les usines nouvelles et en expansion disposent rarement d’un espace illimité. Les longs trajets de convoyeur occupent de l"espace, compliquent l"accès et nécessitent des systèmes de support qui doivent être nettoyés et entretenus. Une ligne de remplissage intégrée peut rendre la zone de production principale plus compacte. Mais l"aménagement doit toujours prendre en compte l"approvisionnement en préformes, l"approvisionnement en bouchons, l"accès aux services, les armoires électriques, les connexions d"air et d"eau, le drainage, les contrôles de qualité, l"étiquetage, l"emballage et les mouvements sécurisés de l"opérateur.
Exigence d’un contrôle qualité prévisible
Moins de transferts de bouteilles vides peuvent signifier moins de lieux propices à une manipulation instable avant le remplissage. Cela peut rendre le processus plus facile à observer sous forme de séquence. Pourtant, le contrôle qualité dépend toujours d’une manipulation appropriée des produits, de l’assainissement, des performances de fermeture, de l’inspection et de procédures opérationnelles disciplinées. Un combiblock prend en charge un chemin contrôlé ; cela ne supprime pas la nécessité d’un système de qualité des installations.
Besoin de gérer les coûts d"exploitation de l"ensemble de la ligne
Le coût en capital n’est qu’une partie d’un projet de boisson. Les directeurs d"usine prennent également en compte les services publics, les travaux de maintenance, les pièces de rechange, le temps de production perdu, le nettoyage, l"allocation de la main d"œuvre et le coût d"un mauvais aménagement. Les machines Combiblock peuvent modifier l"équilibre de ces éléments en réduisant certains équipements de transfert et en concentrant d"autres fonctions dans une seule unité. L"effet exact doit être modélisé par rapport à la ligne proposée et non supposé à partir d"une allégation de marché générique.
L"intégration apporte des compromis ainsi que des avantages
| Avantage potentiel | Responsabilité associée | Réponse de l'acheteur |
|---|---|---|
| Un parcours bouteille vide plus court | Le soufflage et le remplissage doivent être bien synchronisés. | Validez la stabilité des bouteilles, le comportement de transfert et les paramètres de fonctionnement. |
| Disposition centrale compacte | L"accès aux services peut devenir limité si le plan du site est précipité. | Vérifiez les autorisations de maintenance et les connexions aux services publics dans la configuration. |
| Commandes connectées | Une étape peut affecter la disponibilité des autres. | Définissez les alarmes, les étapes de récupération, les rôles des opérateurs et la maintenance préventive. |
| Moins d"interfaces autonomes | Les limites de la portée du projet peuvent être négligées. | Cartographiez chaque connexion en amont et en aval avant l"achat. |
| Concept de processus intégré | Les besoins spécifiques au produit peuvent nécessiter différents choix de processus. | Spécifiez dès le début les conditions de la boisson, de la bouteille, du bouchon, du nettoyage et de l’utilité. |
Cette vision équilibrée est utile lors de la passation des marchés. Une machine intégrée peut simplifier le parcours des bouteilles de base tout en augmentant l"importance du plan de service. Cela permet de réduire certains convoyeurs tout en rendant l’ingénierie de chantier plus conséquente. Il peut centraliser les contrôles tout en obligeant les opérateurs à comprendre la séquence plutôt qu"un module isolé. Aucun de ces compromis n’est une raison pour éviter la technologie ; ce sont des raisons pour bien préparer le projet.
Quelles applications rendent la tendance pertinente ?
Le soufflage, le remplissage et le bouchage intégrés sont particulièrement pertinents pour les applications de boissons PET dans lesquelles la bouteille est fabriquée sur place et où le processus de production prévu bénéficie d"un chemin direct vers le remplissage. L"eau en bouteille est un contexte courant, mais les catégories de boissons doivent être évaluées séparément. Les boissons à base de jus et de thé peuvent nécessiter différentes considérations de remplissage et de nettoyage, tandis que les boissons gazeuses nécessitent leur propre examen du processus. La ligne doit être spécifiée par ce qu"elle doit produire, et non en copiant une configuration conçue pour une autre boisson.
La stratégie de format compte également. Une usine axée sur des tirages soutenus d’une famille de bouteilles définie peut valoriser la répétabilité d’une plate-forme intégrée bien définie. Une usine qui change constamment de packages peut donner la priorité à la planification du changement, aux outils, aux recettes et aux étapes de vérification. Dans les deux cas, le fabricant a besoin d’informations détaillées sur le package avant de fixer la portée du projet.
King Machine peut faire partie de la discussion concernant les machines d"emballage de boissons PET, mais le point de décision utile survient une fois que l"acheteur a partagé les faits du projet. Ces faits incluent le produit, la bouteille et la préforme, le bouchon, l"objectif de production, les utilitaires, la disposition, le calendrier d"exploitation et le plan d"emballage en aval. Ils transforment une grande tendance en spécification technique.
Comment évaluer une ligne de remplissage intégrée sans suivre le battage médiatique
Commencez par cartographier le flux de production souhaité : entrée des préformes, sortie des bouteilles finies bouchées, puis inspection, étiquetage, emballage et palettisation. Marquez chaque utilitaire et interface de contrôle. Ensuite, énumérez les pertes importantes dans l"opération actuelle ou proposée : défauts de manipulation des bouteilles, retards de changement, temps de nettoyage, arrêts liés aux bouchons, blocages en aval et interruptions des services publics. Cela transforme une conversation abstraite sur l’efficacité en questions opérationnelles mesurables.
Demandez ensuite une proposition qui énonce des hypothèses plutôt que de les cacher. Le fournisseur doit identifier la gamme de bouteilles prévue, le processus de boisson, les conditions de sortie cibles, les systèmes inclus, les articles exclus et les exigences de maintenance. Demandez comment le démarrage, le fonctionnement normal, un arrêt court, un arrêt du produit, le nettoyage et la récupération seront gérés. Les bonnes réponses décrivent la séquence de fonctionnement, et pas seulement l"apparence de la machine.
Enfin, évaluez la ligne en aval. Un bloc de noyau rapide qui est bloqué à plusieurs reprises par l"inspection ou l"emballage ne peut pas livrer son potentiel. Faites correspondre la stratégie du convoyeur, l’accumulation le cas échéant, la capacité d’inspection, la capacité de l’étiqueteuse et de l’emballeur et l’accès de l’opérateur au flux de production attendu. La tendance à l"intégration produit les meilleurs résultats lorsque le reste de la gamme est conçu pour la soutenir.
Transformez la tendance en un plan de mise en œuvre pratique
Avant de commander, définissez une séquence de mise en œuvre qui commence par l"ingénierie plutôt que par la livraison. Confirmez l"aménagement et les dégagements de service, les itinéraires des services publics, les conditions du sol et du drainage, le chemin d"approvisionnement en matériaux et les interfaces avec les équipements existants ou nouveaux. Identifiez les décisions à long terme qui peuvent retarder le projet, telles que les spécifications finales des bouteilles et des bouchons, les normes électriques, la confirmation du produit-processus ou les modifications du bâtiment. Un calendrier qui suit uniquement la date d"expédition de la machine n"indique pas si l"usine sera prête à la recevoir et à la mettre en service.
Lors de l"installation, protégez la connexion entre la configuration mécanique et la disponibilité opérationnelle. L"alignement des équipements, la tuyauterie, les travaux électriques, les signaux de commande et les dispositifs de sécurité doivent être systématiquement vérifiés. Les premiers tests à sec devraient confirmer le mouvement et les verrouillages avant que le projet ne passe aux essais de produits. Une fois les bouteilles, les bouchons et le produit introduits, augmentez la complexité par étapes : prouver la formation de la bouteille, puis le comportement de transfert, puis le remplissage, puis le bouchage et enfin les connexions en aval. Chaque étape nécessite des observations définies et un enregistrement des changements.
La formation doit suivre la séquence opérationnelle réelle. Les opérateurs doivent comprendre le démarrage, l"arrêt, le nettoyage, la vérification du format, la reconnaissance des alarmes et la récupération en toute sécurité. Les équipes de maintenance doivent comprendre l"accès, les points d"inspection, les instructions de lubrification ou d"entretien, le cas échéant, ainsi que la limite entre les contrôles des opérateurs et les travaux de maintenance. Le personnel qualité a besoin d’un plan clair pour examiner les bouteilles et les bouchons pendant les essais. La formation est plus utile lorsqu"elle se déroule parallèlement aux formats et procédures exacts que l"usine utilisera, plutôt que sous forme de présentation générique.
Après le transfert, utilisez une période de stabilisation pour examiner les performances réelles. Suivez les sorties, les arrêts courts, les rejets, les interruptions des services publics, le temps de nettoyage et les difficultés au niveau des interfaces en aval. Convenez de la manière dont les observations seront documentées et de la manière dont les paramètres seront approuvés. Cela transforme un nouveau bloc combiné d"une installation terminée en un actif de production géré. C’est également le meilleur moyen de garantir que la conception intégrée offre un avantage opérationnel durable plutôt qu’un résultat de démonstration de courte durée.
La communication pendant cette période doit être basée sur des preuves opérationnelles concrètes. Au lieu de décrire une ligne comme simplement « instable », enregistrez l’étape, le format, les conditions, la séquence et le résultat de chaque événement. Ce niveau de détail aide à la fois l"usine et le fournisseur d"équipement à décider si la réponse est un ajustement opérationnel, une vérification des matériaux, une action de maintenance, une correction des services publics ou une clarification de la conception.
Gardez le travail d’amélioration concentré. Une nouvelle ligne peut générer de nombreuses suggestions au cours de ses premières semaines, mais toutes les suggestions ne doivent pas nécessairement devenir une modification immédiate. Donner la priorité aux éléments qui affectent la sécurité, la qualité du produit, la répétabilité des opérations ou une perte de production importante ; puis testez les modifications via un processus documenté. Cela protège la base d’exploitation stable tout en permettant à la ligne de s’améliorer de manière contrôlée.
Examinez le projet par rapport aux objectifs initiaux une fois que la ligne a subi des changements normaux de production, de nettoyage et de format. Comparez le flux opérationnel réel avec les hypothèses de configuration et de processus utilisées lors de la sélection. Cet examen aide l"usine à décider quelles leçons doivent être intégrées dans la formation, les routines de maintenance, la planification des pièces de rechange et toute expansion ultérieure des opérations de conditionnement de boissons.
Cet examen devrait être pratique plutôt que promotionnel. Identifiez ce qui a réduit la complexité de manipulation, ce qui provoque encore des arrêts et où devrait se situer la prochaine amélioration. Les réponses varient selon l"usine, mais l"exercice garantit qu"une tendance industrielle est jugée par sa contribution aux opérations réelles du producteur de boissons.
Au fil du temps, ce bilan opérationnel permet également de prendre de meilleures décisions concernant les futurs formats et capacités. Il donne à l"usine des preuves sur les limites de sa configuration actuelle, l"état des systèmes de support et les zones dans lesquelles une expansion nécessiterait une ingénierie supplémentaire.
De cette manière, la valeur de l’intégration est continuellement testée par rapport aux besoins réels de production plutôt que d’être supposée à partir de la seule catégorie d’équipement.
Conclusion
Les équipements de soufflage-remplissage-bouchage à blocs combinés deviennent un choix important car ils offrent un moyen plus direct de gérer le parcours principal de la production de boissons PET. Son attrait vient des pressions pratiques (espace, manipulation des bouteilles vides, coordination des contrôles et efficacité de l"ensemble de la chaîne) et non d"une promesse universelle. Les machines Combiblock méritent une attention particulière lorsque le processus de boisson, l"emballage, les utilitaires, la disposition et le modèle de service prennent tous en charge l"intégration. La bonne décision consiste à définir d’abord ces conditions, puis à évaluer l’équipement dans le cadre d’une ligne complète et maintenable.
FAQ
Pourquoi les machines Combiblock sont-elles de plus en plus courantes dans l’embouteillage PET ?
Ils peuvent combiner le soufflage, le remplissage et le bouchage de bouteilles dans un processus de production connecté, réduisant ainsi les transferts de bouteilles vides et prenant en charge une disposition centrale compacte.
Une machine intégrée réduit-elle le besoin d’opérateurs ?
Cela modifie le travail plutôt que de le supprimer. Les opérateurs supervisent toujours le démarrage, l"état du produit, les alarmes, les contrôles de qualité, le nettoyage, les changements et les procédures de récupération.
Quel est le plus grand risque en cas de choix trop rapide d’un combiblock ?
Le principal risque est de sélectionner une configuration générique sans définir les interfaces de boisson, de bouteille, de bouchon, d’utilitaires, de site et d’emballage en aval. Cela peut laisser des hypothèses critiques non résolues.
Une ligne de remplissage intégrée peut-elle fonctionner avec plusieurs formats de bouteilles ?
C’est possible, à condition que la configuration et le plan de bascule prennent en charge les formats prévus. Confirmez les pièces, paramètres, procédures et étapes de validation requis pendant la phase de sélection.
Que doit inclure une révision complète d’une ligne ?
Examiner l"approvisionnement en préformes, le soufflage, le remplissage, le bouchage, les services publics, le nettoyage, l"inspection, les convoyeurs, l"étiquetage, l"emballage, l"accès au service, la sécurité, les contrôles, les pièces de rechange et les responsabilités de mise en service.